
Los tornillos de acero inoxidable se gripan. Esto no es un defecto — es una propiedad del material. La misma estructura austenítica (304/A2 y 316/A4) que proporciona resistencia a la corrosión también los hace propensos al desgaste adhesivo durante el apriete. La superficie de la rosca del tornillo se suelda en frío a la tuerca bajo presión, y la unión se atasca — a veces catastróficamente, con la cabeza del tornillo cortándose antes de detectar el gripado.
El gripado es la queja de campo número uno para fijaciones inoxidables de abrazaderas. Es totalmente prevenible con lubricación correcta, velocidad de apriete controlada y especificación adecuada. Esta guía explica el mecanismo, los métodos de prevención y los ajustes de par necesarios cuando se usa antibloqueo.
Fotos de producto relacionadas
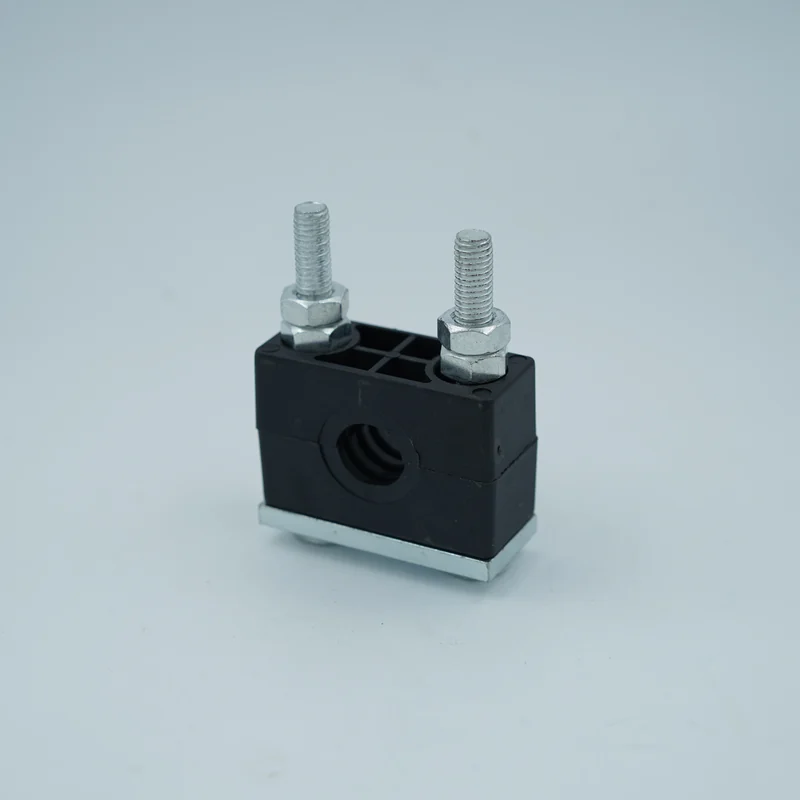
Usos típicos
- Lubrique siempre las roscas inoxidables antes del montaje — el apriete en seco invita al gripado
- Reduzca la velocidad de apriete — la rotación lenta y constante genera menos calor de fricción
- Ajuste el par a la baja cuando se aplica antibloqueo (reducción típica del 15–25 %)
- Considere tornillos encerados o con recubrimiento PTFE para eliminar el paso de lubricación en campo
Tipos de antibloqueo para tornillos inoxidables de abrazaderas
| Tipo de antibloqueo | Rango de temperatura | Reducción de par típica | Notas |
|---|---|---|---|
| Bisulfuro de molibdeno (MoS₂) | −40 a +450 °C | ~20 % | Buen uso general; color oscuro puede manchar |
| Pasta base de cobre | −30 a +1100 °C | ~20–25 % | Evitar en alimentación/farmacia (riesgo de contaminación por cobre) |
| Pasta base de PTFE | −30 a +260 °C | ~15–20 % | Limpio, blanco; apto para alimentación/farmacia/sala limpia |
| Parche de cera (aplicación de fábrica) | −20 a +120 °C | ~15 % | Sin aplicación en campo; un solo uso — reaplicar tras desmontaje |
Los porcentajes de reducción son aproximados y varían según producto y fabricante. Siga siempre la recomendación específica del fabricante para el tamaño y grado del tornillo.
Que es el gripado y por qué ocurre
El gripado es una forma de desgaste adhesivo. Cuando dos superficies de acero inoxidable deslizan una contra otra bajo alta presión de contacto — como una rosca girando dentro de una tuerca — la capa de óxido protector se rompe. Las superficies metálicas expuestas se sueldan en frío en los puntos de contacto de asperezas, arrancando material de una superficie y transfiriéndolo a la otra. El material transferido crea un bulto que aumenta la fricción, genera más calor, rompe más óxido y crea más soldadura en frío — un ciclo autoacelerado que puede agarrotar la unión completamente en una fracción de vuelta. Los aceros inoxidables austeníticos (304 y 316, grados A2 y A4) son particularmente propensos porque son blandos respecto al acero al carbono, endurecen rápidamente por deformación y su película de óxido es delgada. Los tornillos de acero al carbono gripan mucho menos porque son más duros y su capa de óxido (herrumbre) actúa como lubricante seco natural.
Método de prevención 1: lubricación antibloqueo
La prevención más efectiva y utilizada es lubricar las roscas y la superficie de apoyo bajo la cabeza con compuesto antibloqueo antes del montaje. Las pastas contienen partículas metálicas o no metálicas (bisulfuro de molibdeno, cobre, níquel, aluminio o PTFE) suspendidas en un portador graso. Estas partículas rellenan irregularidades superficiales y actúan como barrera entre las superficies de acero inoxidable, previniendo el contacto metal-metal que inicia el gripado. Aplique una película fina y uniforme — una aplicación excesiva desperdicia material y puede gotear donde no se desea. Aplique en las roscas del tornillo, no de la tuerca — el tornillo es más accesible y la pasta se transfiere a la tuerca durante el enganche. Para conjuntos de abrazaderas, aplique antibloqueo en la instalación inicial y cada vez que se retire y reinstale un tornillo para inspección, redireccionamiento o reemplazo.
Método de prevención 2: velocidad y técnica de apriete
El apriete rápido con herramientas eléctricas es la causa principal del gripado en campo. La rotación a alta velocidad genera calor de fricción que ablanda la capa de óxido y promueve la adhesión. Use llave manual o herramienta eléctrica de baja velocidad. Si se usa llave de impacto (común en astilleros y obras), use la velocidad efectiva más baja y detenga inmediatamente si la resistencia aumenta súbitamente — un pico súbito es la primera señal de gripado incipiente. Apriete con movimientos suaves y continuos en vez de golpes cortos y bruscos que crean carga de impacto en los flancos de rosca. Para tornillos de abrazadera, apriete a mano hasta contacto firme, luego aplique el par final con llave dinamométrica calibrada en una sola pasada lenta.
Método de prevención 3: recubrimientos de fábrica
Los recubrimientos de fábrica eliminan la necesidad de lubricación en campo y aseguran cobertura consistente. Las dos opciones más comunes son parches de cera (un pellet de cera seca aplicado durante la fabricación) y recubrimientos PTFE (una capa delgada de fluoropolimero horneada en la rosca o tuerca). Los parches de cera son de un solo uso — una vez apretado y desplazada la cera, debe reaplicarse si se retira y reinstala. Los recubrimientos PTFE son más duraderos y resisten múltiples ciclos de montaje, pero cuestan más. Al especificar herrajes inoxidables para proyectos con gran cantidad de tornillos (construcción naval, plataformas offshore, grandes plantas), los tornillos recubiertos de fábrica son más fiables y a menudo más baratos en total que depender de que los equipos de campo apliquen correctamente antibloqueo en cada tornillo.
Ajuste de par al usar antibloqueo
Las tablas de par estándar asumen un coeficiente de fricción específico — típicamente 0.12 a 0.18 para inoxidable seco sin lubricar. El antibloqueo reduce el coeficiente a aproximadamente 0.08 a 0.12 según el producto. Si se aplica el par seco estándar con antibloqueo presente, la precarga real será mayor que la prevista — potencialmente excediendo la carga de prueba o aplastando un cuerpo PP o PA. Cuando se use antibloqueo, reduzca el par aplicado según el porcentaje recomendado por el fabricante, típicamente 15–25 %. Si no hay recomendación específica, una reducción del 20 % respecto al valor seco es un punto de partida conservador. Registre si se uso antibloqueo y que producto se aplico, para que futuros reaprietes usen la misma base.
Que hacer cuando un tornillo ya se ha gripado
Si un tornillo se atasca durante el apriete, detenga inmediatamente — continuar aplicando par cortara el tornillo o dañara el cuerpo. No intente invertir con llave de impacto; esto suele empeorar la soldadura en frío. Aplique aceite penetrante o agente liberador en la rosca expuesta, espere varios minutos, luego intente rotación lenta y oscilante (cuarto de vuelta adelante, cuarto de vuelta atrás) con llave manual. Si no se libera tras dos o tres intentos, debe cortarse o taladrarse. Use extractor, partidor de tuerca o disco de corte — no soplete sobre inoxidable, que arriesga sensibilización y corrosión en la zona afectada por calor. Reemplace tanto tornillo como tuerca — una tuerca que ya se gripó tiene roscas dañadas que volverán a griparse. Descarte las fijaciones dañadas; no las limpie ni reutilice.
Series WeiQue relacionadas


Lectura recomendada
Referencias
Estas páginas resumen metadatos públicos de normas e información de aplicación industrial. No reproducen el texto pagado de la norma DIN.